




Elektrodetyper E7018
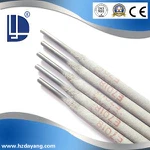
Sveisestangtype: Sveisestang med lavt hydrogenkarbonstål (type jernpulver med lav hydrogen)
Implementeringsstandarder:AWS A5.1
Produktbeskrivelse
E7018-elektroden er en allsidig og svært pålitelig jern-pulver, lav-hydrogenelektrode med et grunnleggende, lavt-hydrogenbelegg (noen modeller inkluderer jernpulver for forbedret avsetningseffektivitet). Den brukes først og fremst til sveising av karbonstål, lav-legert stål (som 16Mn og Q345), skipsbyggingsstål og trykkbeholdere, blant andre kritiske strukturer som krever høy styrke og sprekkmotstand. Som et nøkkelmateriale for strukturell sveising, har ytelsen blitt strengt verifisert gjennom testing: oppfyller AWS A5.1-standarder, det avsatte metallet oppnår en strekkstyrke på 70 000 psi (omtrent 482,6 MPa), og sveisebrudd i alle sveiser i grunnmetallet under strekktesting, med en effektiv 27 %-sikkerhetstesting, med en effektiv sikkerhetstesting. integriteten til den sveisede strukturen.
Praktiske merknader:
E7018-elektrodebelegget er svært hygroskopisk og krever tørking ved 350-400 grader i én time før feltbruk. Sveising med utørrede elektroder i et miljø med en luftfuktighet større enn 60 % kan lett føre til dannelse av porer på grunn av hydrogeninduserte reaksjoner. Derfor må spesiell oppmerksomhet rettes mot lagring og forbehandlingsprosedyrer.
Denne elektroden er egnet for alle-posisjonssveising (horisontal, horisontal, vertikal og overliggende sveising), er kompatibel med AC- og DC-strømkilder, og bruker et lav-hydrogenbeleggdesign for å redusere hydrogendiffusjon og betydelig redusere risikoen for hydrogen-fremkalt sprekkdannelse. Den er mye brukt i sveiseoperasjoner på tunge-laststrukturer som ingeniørmaskineri, broer og trykkbeholdere.
Kjernefunksjoner og fordeler
Som en representant for sveisestaver med lavt-hydrogenjernpulver, gjenspeiles E7018-sveisestangens kjernefordeler i tre dimensjoner: lav-hydrogensprekkemotstand, utmerkede mekaniske egenskaper og effektiv sveiseprosess. Gjennom den-dypende integrasjonen av målte data og tekniske scenarier, har det blitt det foretrukne materialet for sveising av nøkkelstrukturer som broer, trykkbeholdere og tungt maskineri.
Sveisetips:
Ved vertikal sveising, reduser strømmen med 10 %: den anbefalte strømmen for 3,2 mm elektroder er 90-110 A, og for 4,0 mm elektroder, 140-160 A. Dette for å unngå gjennombrenning eller underskjæring av tynne plater på grunn av for høy strøm.
Lav-hydrogenbelegg krever streng tørking: tørk ved 350-400 grader i 1-2 timer før bruk, og oppbevar deretter i en isolert beholder ved 80-100 grader. Tørk på nytt hvis den utsettes for luft i mer enn 4 timer, da dette kan føre til porøsitetsfeil.
Tekniske parametere
| punkt | Spesifikt innhold | Forslag til -igangkjøring på stedet |
|---|---|---|
| Produktmodell | E7018 | - |
| Type sveisestang | Sveisestang med lavt hydrogenkarbonstål (type jernpulver med lav hydrogen) | - |
| Implementeringsstandarder | AWS A5.1 | - |
| Diameter spesifikasjoner | 3/32 tommer (2,4 mm), 1/8 tommer (3,2 mm), 4,0 mm | For tynnplatesveising (mindre enn eller lik 6 mm) foretrekkes en diameter på 3,2 mm for å redusere risikoen for gjennombrenning. |
| Gjeldende strømtype | AC, DCEP | Det anbefales å bruke DC omvendt polaritet, lysbuestabiliteten er bedre enn AC-modus |
| Anbefalte sveisematerialer | Middels karbonstål, lavlegert konstruksjonsstål, kaldvalset stål | Før sveising må overflaten på grunnmaterialet rengjøres for olje og rust for å unngå dannelse av porer. |
| Sveisestilling | Alle posisjoner (flat og horisontal, vertikal-opp, overhead; vertikal-ned anbefales ikke) | Når du sveiser i vertikal-oppstilling, anbefales det å redusere strømmen med 5 %-10 % for å kontrollere flyten til det smeltede bassenget. |
| Kjemisk sammensetning (avsatt metall) | C Mindre enn eller lik 0,12 %,Mn Mindre enn eller lik 0,9 %,Si Mindre enn eller lik 0,6 %,Mo 0,4-0,65 %,S Mindre enn eller lik 0,035 %,P Mindre enn eller lik 0,035 % | - |
| Mekaniske egenskaper | Strekkstyrke: Større enn eller lik 485 MPa (70 000 psi, målt 510 MPa); Flytegrense: Større enn eller lik 400 MPa (målt 450 MPa); Forlengelse Større enn eller lik 30 %; Slagenergi: Større enn eller lik 34 J (-20 grader , målt 42 J) | Sveisede skjøter må gjennomgå en -20 grader Charpy V-hakkslagtest for å sikre at seighet ved lav temperatur oppfyller standardene. |
| Sveisestrømområde | 3,2 mm: 120–150 A; 4,0 mm: 160–200 A | Når du sveiser plater under 6 mm, reduser strømmen med 10 % og kontroller mellomlagstemperaturen under 250 grader under flerlagssveising. |
| Beleggets fuktighetsinnhold | Mindre enn eller lik 0,6 % (AWS A5.1-standard) | Før bruk, tørk ved 300-350 grader i 1-2 timer, oppbevar i et varmebevarende rør ved 80-120 grader, og ikke utsett for luft i mer enn 4 timer. |
| Innhold av diffust hydrogen | I henhold til modellsuffikset (f.eks. er E7018H4 mindre enn eller lik 4 ml/100g sveisemetall) | I fuktige miljøer anbefales det å bruke suffiksmodeller med lav hydrogentype (H4/H8) for å redusere risikoen for kald sprekkdannelse |
Viktige hensyn:
Fjern rust, olje og fuktighet fra grunnmetalloverflaten før sveising. Unnlatelse av å gjøre det kan lett forårsake porøsitet.
Ved bruk av en 3,2 mm diameter sveisestang for tynnplateskjøting, er den anbefalte sveisehastigheten 15-20 cm/min for å unngå gjennombrenning.
For sveising i miljøer med lav-temperatur (<0°C), preheat the base metal to 80-150°C, and ensure that the interpass temperature does not drop below the preheat temperature.
| Diameter på sveisestang (mm) | Gjeldende område (A) | Merknader |
|---|---|---|
| 2.5 | 60–90 (AC/DC) | Unngå gjennombrenning- når du sveiser tynne plater. |
| 3.2 | 80-140 (AC/DC) | Vanlige spesifikasjoner: 100-120A anbefales. |
| 4.0 | 110-210(DC) | Forvarming er nødvendig ved sveising av tykke plater. |
Spesielle miljøer og forholdsregler
Vinterkonstruksjonstips: Når omgivelsestemperaturen er under 0 grader, forvarm grunnmetallet til 80-100 grader. Mellomløpstemperaturen bør ikke falle under forvarmingstemperaturen for å forhindre rask avkjøling av sveisen og kaldsprekking.
Tilpasning til alle-posisjonssveising: Horisontal, horisontal, vertikal (oppover) og overliggende sveising støttes. For vertikal og overhead sveising anbefales det imidlertid å bruke elektroder med en diameter på mindre enn eller lik 4,0 mm og redusere strømmen med 10 %. Når du treffer buen, bruk metoden bakover-forover for å unngå å treffe buen utenfor sporet. Det anbefales å bruke en lysbue av samme materiale som basismetallet.
FAQ
Spørsmål: Hva er hovedapplikasjonene for E7018 sveisestenger?
A: De brukes til sveising av konstruksjonsstål, trykkbeholdere, rørledninger og skipsbygging. På grunn av deres høye sveisestyrke og brede anvendelighet er de spesielt egnet for sveising av kritiske komponenter med strenge mekaniske egenskaper.
Spørsmål: Hvordan bør jeg bruke E7018 sveisestenger riktig for sveising?
A: Rengjør først grunnmetalloverflaten. Bruk likestrøm positiv polaritet (DCEP) og oppretthold en kort lysbue og konstant lysbuehastighet. Sveisestrømmen bør justeres i henhold til stavdiameteren (f.eks. tilsvarer en 3,2 mm stav typisk 90-140 A).
Spørsmål: Hva forårsaker ustabilitet i lysbuen under sveising?
A: Dette kan skyldes feil strømparametere (for høye eller for lave), som krever rekalibrering av sveisestrømmen. Alternativt kan stangen være fuktig og bør tørkes etter behov (tørkes ved 150-200 grader i en time).
Spørsmål: Hvordan kan jeg løse porøsiteten i sveisen?
Svar: Oppbevaringsmiljøet til sveisestaver må være strengt kontrollert (temperatur 5 - 40 grad, relativ fuktighet Mindre enn eller lik 60%), og fuktige sveisetenger må tørkes i henhold til forskrifter; opprettholde kort lysbuedrift under sveising for å unngå luftinntrenging i smeltebassenget.
Populære tags: Elektrodetyper E7018, Kina, produsenter, leverandører, fabrikk, selskap, engros, rabatt, kjøp, lav pris, høy kvalitet, produkter
Du kommer kanskje også til å like


Sende bookingforespørsel