


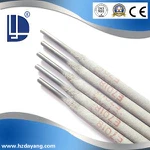


E6013 sveisestang
Merke: havsveising
Internasjonal standard: AWS A5.1 E6013
E6013 sveisestangfunksjon
- Stabil bue
- Effektiv sveising
- Gjelder i mange scenarier
✅Globalt sertifisert kvalitet
I samsvar med AWS A5.1 \/ ISO 2560 Internasjonale standarder
✅ Utmerket ytelse
Stabil bue, 40% spredningsreduksjon
Slag removal rate >95%, vakker sveisedannelse
Allposisjonssveising (flat, horisontal, vertikal og vippet)
✅ Kostnadsfordel
Deponeringseffektivitet 92%↑, redusere forbruksvarer
Støtter AC\/DC dobbelt strømforsyning, sterk utstyrskompatibilitet

Kjerneproduktfordeler
Sveising med høy ytelse

Stabil buebeskyttelse:
E6013 sveisestang vedtar en unik høy-titan-kaliumtype \/ titan kalsiumtype syrebeleggdesign.
Denne designen gjør buen ekstremt stabil under sveiseprosessen. Sveisemestere vil oppdage at sprut sjelden skjer under drift, slagageringsprosessen er enkel og jevn, og den endelige sveisen er vakker og ryddig, som en nøye utskåret håndverk.
Enten det er et lite sveiseprosjekt eller en kompleks sveiseoppgave i et stort prosjekt, gir en stabil bue en solid garanti for sveisekvalitet.
Allposisjonssveiseekspert:
Enten det er konvensjonelt flat sveisearbeid, vertikal sveising, horisontal sveising som krever visse ferdigheter, eller til og med utfordrende overheadsveising, kan sveisestang tilpasses perfekt.
På byggeplassen kan det hende at arbeidere må sveise stålstrukturer i forskjellige vinkler; I skipsbyggingsverkstedet er også plasseringene til sveisedeler forskjellige.
Allposisjonen sveisefunksjonen til sveisestang lar arbeidere fleksibelt takle forskjellige komplekse arbeidsforhold uten å bekymre seg for begrensningene i sveiseposisjoner.

Utmerkede mekaniske egenskaper
- Høy styrke garanti:Strekkfastheten er større enn eller lik 420MPa, som viser at den fullt ut kan oppfylle kravene til høy styrke for stål med lavt karbon og stålstål med lavt legering. I viktige prosjekter som brokonstruksjon og storstilt maskinproduksjon, er styrken til sveisedeler avgjørende. De sveisede skjøtene dannet av sveisestang tåler enorme strekkkrefter og gir pålitelig støtte for stabiliteten i hele ingeniørstrukturen.
- Sveisekvalitet av høy kvalitet:Fine sveiser er en annen betydelig fordel med sveisestang. Fine sveiser betyr mindre risiko for porer og sprekker. I sveiseprosessen med trykkbeholdere kan bittesmå porer eller sprekker forårsake alvorlige sikkerhetsfarer. E6013 sveisestang reduserer effektivt disse risikoene, forbedrer sveisekvaliteten og sikrer sikker drift av utstyr gjennom deres sveisekvalitet av høy kvalitet.
En ny modell for miljøvern og energisparing
- Lav røykgrønn formel:Med kontinuerlig forbedring av miljøbevissthet, har grønn produksjon blitt en trend i bransjen. Sveisestangen vedtar en lav røykformel, noe som reduserer røyken som genereres under sveiseprosessen. Dette forbedrer ikke bare arbeidsmiljøet til operatørene og reduserer skaden for arbeidernes helse, men samsvarer også med selskapets grønne produksjonskonsept og bidrar til miljøvern.
Diameter spesifikasjoner
| Diameter spesifikasjoner | Gjeldende scenarier | Fordeler |
|---|---|---|
|
1,6 mm |
Presisjonssveiseoppgaver som sveising av bittesmå deler av elektronisk utstyr og fin sveising av smykker | Kunne å kontrollere sveisevarmeinngangen nøyaktig, redusere termisk innvirkning på omgivende bittesmå komponenter og sikre sveisepresisjon og kvalitet |
|
2. 0 mm |
Reparasjon av små mekaniske deler, spleising av tynne plater og annet arbeid som krever høy sveisepresisjon | Mens du sikrer sveisestyrke, kan den oppnå mer presise sveiseoperasjoner og er egnet for å koble til tynnere materialer. |
|
2,5 mm |
Tynn platesveising av generelle stålkonstruksjoner, små rørledningssveising | Den har moderat avsetningseffektivitet og sveisestyrke, kan oppfylle sveisekravene til vanlige tynne plater og små rør, og er relativt enkel å betjene. |
|
3,2 mm |
Generell tilkobling av bygningsstålstrukturer, sveising av deler i generell maskinproduksjon | Det er mye brukt i konvensjonelle sveisescenarier, det kan gi tilstrekkelig penetrering og sveisestyrke, forbedre sveiseeffektiviteten og redusere kostnadene |
|
4. 0 mm |
Sveising av store stålkonstruksjoner og spleising av tykke plater | Egnet for sveising av tykkere plater, kan raskt fylle sveisen og danne høye styrke sveisede skjøter, og oppfylle kravene til store prosjekter for sveisekvalitet og effektivitet |
|
5. 0 mm |
Produksjon av tunge maskiner, stor brokonstruksjon og andre tykke platesveiseoppgaver som krever ekstremt høy sveisestyrke | Det kan fungere under høy strøm for å oppnå større penetrasjonsdybde og høyere deponeringshastighet, noe som sikrer at den sveisede leddet har sterk bærende kapasitet. |
Søknadsområder
- Infrastrukturkonstruksjon: Under brobyggingsprosessen brukes sveisestenger for å koble til forskjellige stålstrukturkomponenter. Deres sveiser av høy styrke og høykvalitet sikrer broen og sikkerheten til broen. I konstruksjonen av bygningsstålkonstruksjoner, enten det er rammesveisingen av høye bygninger eller strukturell tilkobling av industrianlegg, kan det sees. Når det gjelder sveising av rørledning, enten det er vannforsyning, gassforsyning eller oljerørledninger, kan sveisestenger sikre tetning og styrke på sveisene.
- Produksjon: Skipsbyggingsindustrien har ekstremt høye krav til sveisekvalitet. E6013 stenger tåler korrosjonen av sjøvann og forskjellige belastninger i skipdrift for å sikre påliteligheten til skipsstrukturer. I fremstilling av kjeler og trykkbeholdere oppfyller dens sveisekvalitet og høy styrkeegenskaper de sikre driftskravene til utstyr under høye temperatur- og høytrykksmiljøer. Innen mekanisk prosessering brukes det til sveising og montering av deler for å sikre nøyaktighet og ytelse av mekaniske produkter.
- High-end felt: I konstruksjonen av høyhastighets jernbaner, selv om kravene til sveiseprosesser og materialer er ekstremt strenge, etter streng prosessverifisering, kan E6013-stenger dekke sveisebehovene til viktige deler som høyhastighets jernbanespor og kjøretøykomponenter. Innen kjernekraftutstyr kan dets stabile ytelse og sveiseeffekt av høy kvalitet også gi garanti for sikker drift av kjernekraftutstyr etter relevant verifisering.
- Tynn plate og intermitterende sveising: For sveising av stålplater og tynne plater, kan sveisestangen nøyaktig kontrollere sveisevarmen for å unngå deformasjon av tynne plater på grunn av overoppheting. I CAP -sveiseprosessen kan den danne en vakker og glatt sveiseoverflate og forbedre den generelle kvaliteten på de sveisede delene.


Kjemisk sammensetning
| Kjemisk sammensetning | C | Mn | Si | S | P |
|---|---|---|---|---|---|
| innhold | Mindre enn eller lik 0. 12% | 0.30% - 0.60% | Mindre enn eller lik 0. 30% | Mindre enn eller lik 0. 035% | Mindre enn eller lik 0. 040% |
Mekanisk eiendom
| Ytelsesindikatorer | Strekkstyrke (RM) | Avkastningsstyrke (rel) | Forlengelse (a) | Charpy V-Hootch Impact Absorbert arbeid (KV2, romtemperatur) |
|---|---|---|---|---|
| Numerisk verdi | Større enn eller lik 420MPa | Større enn eller lik 330MPa | Større enn eller lik 17% | Større enn eller lik 27J |
Hvordan bruke
Sveiseforberedelse
- Tørking av sveisestang:Selv om sveisestang ikke er for følsom for fuktighet, men for å sikre kvaliteten på sveising, hvis sveisestangen er fuktig, bør den tørkes ved en temperatur på {{0}} grad for 0. 5 - 1 time. Etter tørking kan den plasseres i varmebevaringssylinderen ved 100-150 grad, og kan tas ut som den brukes.
- Rengjøring av sveising:Fjern sveiseoverflateoljen, rust, fuktighet, oksid og andre urenheter, kan bruke sandpapirsliping, rengjøring av stålbørste, rengjøring av organisk løsningsmiddel og andre metoder, rengjøringsområdet er vanligvis 20 - 30 mm på begge sider av sveisen.
- Valg av sveiseutstyr:I henhold til tykkelsen, form og sveiseposisjonen til sveisen, velger du riktig sveisekildekilde og sveiseutstyr, etc. Sveisestang kan brukes til både AC og DC, DC omvendt lysbue er mer stabil, bedre sveisekvalitet.
- Bestem sveiseparametrene
- Sveisestangdiameter:Velg i henhold til sveisens tykkelse, jo større er sveisets tykkelse, jo større er diameteren på den valgte sveisestangen. For eksempel er tykkelsen på sveisingen i {{0}} mm, du kan velge elektrode på 3,2 mm diameter; Tykkelse i 5 - 8 mm, du kan velge 4,0 mm diameterelektrode.
- Sveisestrøm:Sveisestrømstørrelse er hovedsakelig basert på diameteren til elektroden for å bestemme. Ta elektrode på 3,2 mm diameter som eksempel, sveisestrømmen kan være 90-120 a for flat sveising; Strømmen skal være 10% -20% mindre enn for flat sveising for vertikal sveising, horisontal sveising og bakover sveising.
Sveiseoperasjoner
Bueinitiering
- Direkte hitmetode:Enden av sveisestangen og overflaten av sveising vertikal kollisjon, og løfter deretter stangen 2 - 4 mm, og genererer en elektrisk bue. Denne metoden er egnet for sveising i forskjellige posisjoner, men operasjonen er vanskeligere, og krever rask og nøyaktig handling.
- Skrapemetode:Enden av sveisestangen som en kamp i overflaten av sveisen forsiktig riper, når buen antente, løft raskt sveisestangen 2 - 4 mm, for å opprettholde en stabil bueforbrenning. Denne metoden er enkel å starte buen, men kan etterlate riper på overflaten av sveisingen, er ikke egnet for høyere overflatekvalitetskrav til sveisingen.
Stangtransport
- Rettlinje stangtransportmetode:Stangen beveger seg i en rett linje langs sveisetningen, som gjelder for tynn plate rumpesveising, flerlags sveising av det første laget av sveising og flerlags flerkanals sveising.
- Rett linje frem og tilbake metode:Enden av elektroden langs sveisen for å gjøre frem og tilbake rett linjesving, preget av rask sveisehastighet, smal sveisesøm, egnet for tynn platesveising og større gap -sveisesøm.
- Sawtooth -metoden:Enden av sveisestangen for å gjøre en sagtannsving, og et lite opphold på begge sider for å sikre at kanten på sveisfusjonen er god. Denne metoden er egnet for sveising av tykkere sveiser i flat sveising, vertikal sveising, sveising av rygg og andre posisjoner.
- Halvmåneformet transportmetode:Enden av sveisestangen langs sveisingen for å gjøre halvmåneformet sving, svinghastigheten skal være ensartet, holde seg litt lenger på begge sider. Denne metoden kan få sveisemetallet til å bli fullt oppvarmet og smeltet, egnet for flat sveising, vertikal sveising, sveising av rygg og andre sveisestillinger, kan få en høyere kvalitet på sveisen.
Bue lukking
- Sirkelavslutningsmetode: Når sveisestangen beveger seg til enden av sveisen, lager du en sirkelbevegelse til buegropen er fylt og trekker deretter av buen. Passer for tykk platesveisebue.
- Gjentatt lysbue -lukkemetode: På slutten av sveisen, gjentatt lysbue, buer flere ganger, til buegropen er fylt. Hovedsakelig brukt til tynn plate og sveisebue med høy strøm.
- Tilbake til sveisebue -metoden: sveisestang til enden av sveisen, i buegropen ved et lite opphold, og deretter passende tilbake til sveisingen et lite stykke, og trekk deretter av lysbuen. Passer for alkalisk elektrodebueavslutning.
Etter sveisinspeksjon og behandling
- Utseende inspeksjon:Kontroller overflaten på sveisen for sprekker, porer, slagg, bitende kant og andre feil, og om resthøyden, bredden og fotstørrelsen på sveisen oppfyller kravene.
- Rydde opp i slaggen:Bruk slagghammer, trådbørste og andre verktøy for å rydde opp i slaggen og sprute på overflaten av sveisen, for å gjøre overflaten på sveisen ryddig og ryddig.
- Behandling etter varme (om nødvendig):For noen sveiser med spesielle krav, for eksempel stivhet, sprekkutsatte sveiser, kan varmebehandling etter sveising være nødvendig for å eliminere sveisestress og forbedre organisasjonsegenskapene til sveisen.
FAQ
Spørsmål: Hva skal jeg gjøre hvis sveisen har en bitende kant?
A: Kantbiting kan være forårsaket av for mye sveisestrøm, for lang lysbue, feil transporthastighet, osv. Passende reduksjon av sveisestrøm, forkorte lysbuen, juster hastigheten på å transportere stangen, hold deg litt ved kanten av sveisen for å sikre at kanten på fusjonen er god.
Spørsmål: Hvordan skal jeg lagre sveisestang?
A: Sveisestenger skal lagres i tørre, godt ventilerte lager, der temperaturen skal holdes over 5 grader og den relative fuktigheten ikke skal overstige 60 prosent. Sveisestenger skal plasseres i hyller minst 300 mm fra gulvet og veggene for å forhindre fuktighet.
Spørsmål: Hva er holdbarheten til E6013 sveiseelektroder?
A: Under normale lagringsforhold er holdbarheten til uåpnet E6013 sveisestang vanligvis 1 - 2 år. Imidlertid kan dårlige lagringsforhold, som eksponering for fuktighet og regn, forkorte holdbarheten og påvirke ytelsen.
Hvordan bestille
| TYPE: | E6013 | E6013 | E6013 |
|---|---|---|---|
| Materiale: | Karbonstålelektrode | Karbonstålelektrode | Karbonstålelektrode |
| Størrelse: | Diameter: 2,5 mm, 3,2 mm, 4. 0 mm, 5. 0 mm og så videre. | Diameter:2,5 mm, 3,2 mm, 4. 0 mm, 5. 0 mm og så videre. | Diameter:2,5 mm, 3,2 mm, 4. 0 mm, 5. 0 mm og så videre. |
| Lengde:350mm, 400mm, 500mm osv. | Lengde:350mm, 400mm, 500mm osv. | Lengde:350mm, 400mm, 500mm osv. | |
| Torelance: | (-0. 04\/-0. 01) mm | (-0. 04\/-0. 01) mm | (-0. 04\/-0. 01) mm |
| Pakking: |
1 kg, 2 kg, 5 kg\/indre boks |
20 kg\/kartong | 1000 kg\/pall |
| M.O.Q: | 1ton | 1ton | 1ton |
Populære tags: E6013 sveisestang, Kina, produsenter, leverandører, fabrikk, selskap, grossist, rabatt, kjøp, lav pris, høy kvalitet, produkter
Et par
E7018 H4R sveisestangNeste
E6011 elektrodeDu kommer kanskje også til å like


Sende bookingforespørsel